


Kierunkowe krzepnięcie ostrzy monokrystalicznych w warunkach przemysłowych z wykorzystaniem opracowanej metody odlewania chłodzonego powietrzem
W pracy zbadano wpływ chłodzenia gazem na rozdrobnienie mikrostruktury ostrzy monokrystalicznych wytwarzanych w procesie odlewania z chłodzeniem gazowym DGCC. Rozstaw ramion dendrytów pierwotnych (PDAS) osiąga największą wartość na profilu płata, a najniższą na platformie łopaty. Jednakże, gdy stosowana jest metoda Bridgmana, wartość PDAS zmienia się wzdłuż ostrza w przeciwnym kierunku. Metoda odlewania z chłodzeniem gazowym DGCC powoduje zmniejszenie wartości PDAS w platformie łopaty o około 100 μm w porównaniu z konwencjonalnym chłodzeniem promiennikowym.
W procesie kierunkowego krzepnięcia nadstopu na bazie niklu struktura dendrytu jest udoskonalana poprzez zmniejszenie odstępu głównych ramion dendrytu (PDAS) i zwiększenie osiowego gradientu temperatury na froncie krzepnięcia, w celu poprawy temperatury roboczej i właściwości mechanicznych pojedynczego kryształowe ostrza. W metodzie Bridgmana promieniowanie cieplne pomiędzy przedmiotem obrabianym a piecem poważnie ogranicza skuteczność chłodzenia skorupy formy, zmniejszając w ten sposób gradient temperatury i nie sprzyjając rozdrobnieniu mikrostruktury dendrytów. Dlatego w celu poprawy jakości monokryształu i wydajności procesu opracowano alternatywne metody kierunkowego krzepnięcia, takie jak chłodzenie ciekłym metalem (LMC), odlewanie z chłodzeniem gazowym (GCC), krzepnięcie kierunkowe w dół (DWDS) i chłodzenie w złożu fluidalnym metoda (FCBC).
W powyższych metodach, oprócz chłodzenia radiacyjnego, stosuje się głównie chłodzenie konwekcyjne w celu poprawy efektywności odprowadzania ciepła z powierzchni płaszcza formy. W metodach chłodzenia ciekłym metalem (LMC) i chłodzenia w złożu fluidalnym (FCBC) płaszcz formy zanurza się odpowiednio w kąpieli chłodzącej i złożu fluidalnym. W metodach odlewania chłodzonego gazem (GCC) i krzepnięcia kierunkowego w dół (DWDS) gaz wtryskiwany jest na powierzchnię skorupy w celu ochłodzenia odlewu opuszczającego strefę grzania pieca. Ciągły rozwój metod produkcji ostrzy z wykorzystaniem obojętnych gazów chłodzących pokazuje ogromny potencjał tych metod, gdyż koszt jest stosunkowo niski w porównaniu do metody chłodzenia ciekłego metalu LMC, a mikrostruktura przedmiotu obrabianego jest poprawiona w porównaniu z metodą Bridgmana. Konter i in. zademonstrowali metodę wytwarzania dużych łopatek turbin gazowych (IGT) przy użyciu obojętnych, schłodzonych gazów, natomiast Wang i in. wykorzystał tę metodę do produkcji małych łopatek turbin lotniczych. To wystarczy, aby udowodnić, że zastosowanie obojętnego gazu chłodzącego jest skutecznym sposobem na efektywną poprawę gradientu temperatury i udoskonalenie struktury dendrytu. Chociaż metody te są skuteczne, mogą mieć bardzo ograniczone zastosowanie w produkcji łopatek na skalę przemysłową, szczególnie tam, gdzie wiele odlewów umieszcza się jednocześnie w skomplikowanych obudowach matryc.
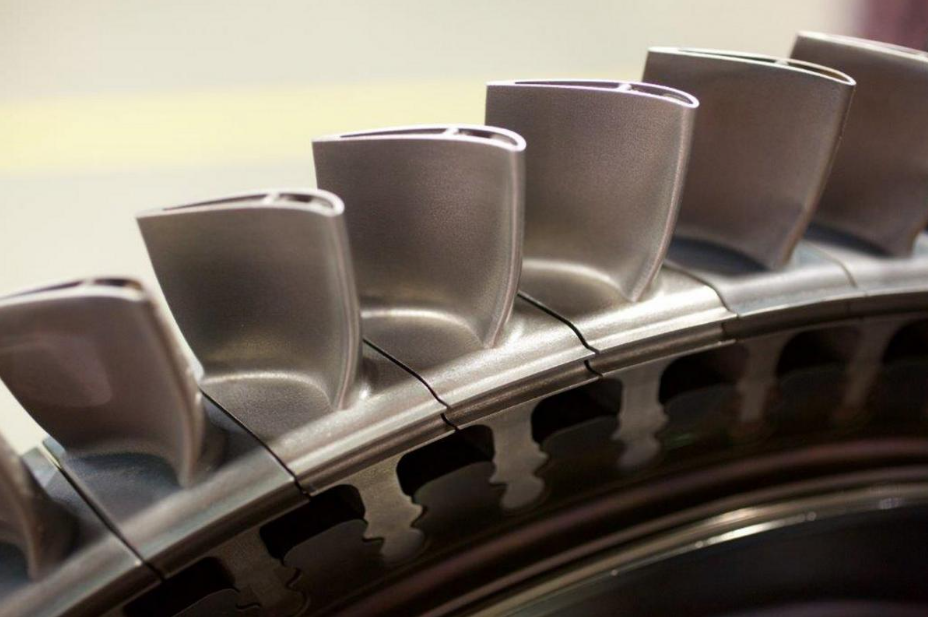
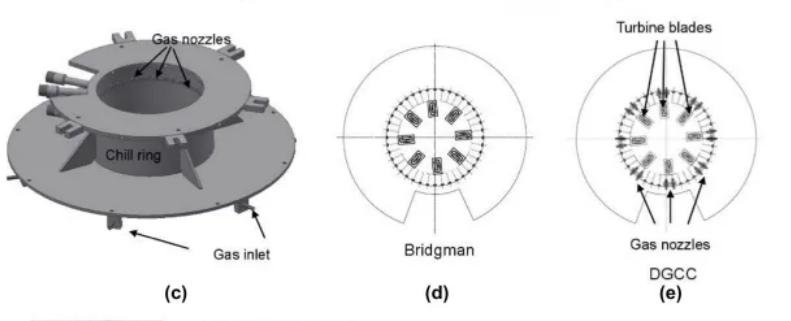
Użycie złożonej skorupy składającej się z wielu elementów może sprawić, że dopasowanie osłony termicznej do zewnętrznego profilu skorupy będzie bardzo skomplikowane. Powoduje to potencjalny przepływ gazu do góry pomiędzy elementami, co nie sprzyja ochłodzeniu płaszcza formy znajdującego się w komorze grzewczej wewnątrz pieca. Z kolei przesunięcie dyszy w dół w kierunku pierścienia chłodzonego wodą może zmniejszyć wpływ termiczny przepływu gazu obojętnego na krzepnięcie obszaru pasty odlewu. Z analizy opublikowanej pracy wynika, że metody kierunkowego krzepnięcia z wykorzystaniem gazów chłodzących mają duży potencjał. Jednakże obecnie nie ma informacji na temat zastosowania tej metody do złożonych ostrzy do produkcji form ceramicznych, składających się z wielu komponentów. Dlatego też firma Sikovok podjęła próbę opracowania na skalę przemysłową technologii kierunkowego krzepnięcia łopatek turbin z nadstopów na bazie niklu, wykorzystującej skorupy form z chłodzeniem gazem obojętnym, zwaną zaawansowaną metodą odlewania z chłodzeniem gazowym metodą Developed Gas Cooling Casting (DGCC). W tym badaniu skorupę formy chłodzono poprzez wtryskiwanie gazu obojętnego z prędkością ponaddźwiękową z wielu dysz umieszczonych poniżej osłony termicznej. Zastosowanie dysz o zmiennym kącie umożliwia prawidłowe skierowanie przepływu gazu obojętnego na powierzchnię skorupy o złożonym kształcie z wieloma odlewami. Badanie wykazało, że zastosowanie chłodzenia gazowego pomogło zwiększyć szybkość chłodzenia i zmniejszyć odstęp głównych ramion dendrytów (PDAS) na platformie z monokrystalicznymi ostrzami w porównaniu z konwencjonalnym chłodzeniem radiacyjnym w metodzie Bridgmana. Wstępne wyniki pokazują, że metoda odlewania metodą DGCC z chłodzeniem gazowym może być stosowana w produkcji na skalę przemysłową do wytwarzania wysokiej jakości łopatek z nadstopu monokrystalicznego do silników lotniczych.
Odlewy testowe z nadstopów na bazie niklu CMSX-4 zostały zestalone kierunkowo przy użyciu standardowego odlewu z chłodzeniem gazowym Bridgmana i DGCC w celu wytworzenia symulowanych łopatek. W tym celu wykonano dwa rodzaje elementów form woskowych, z których wykonano skorupy form ceramicznych [rys. 1(f) i (g)]. Zespoły form woskowych obejmują model płyty chłodzącej o średnicy 250 mm, system nalewania, miskę nalewającą, osiem symulowanych ostrzy oraz zbieracze i podnośniki kryształów.
Ostrza są umieszczone jak pokazano na rysunku 1(f). Następnie elementy zanurza się w zawiesinie ceramicznej, a następnie w złożu fluidalnym rozsypuje cząstki tlenku glinu, tworząc pierwszą powłokę skorupy formy. W drugiej warstwie zastosowano mulit. Powyższe dwa etapy powtórzono, aby uzyskać w sumie dziewięć warstw o średniej grubości ściany powłoki około 7 mm [Rysunek 1 (g)].
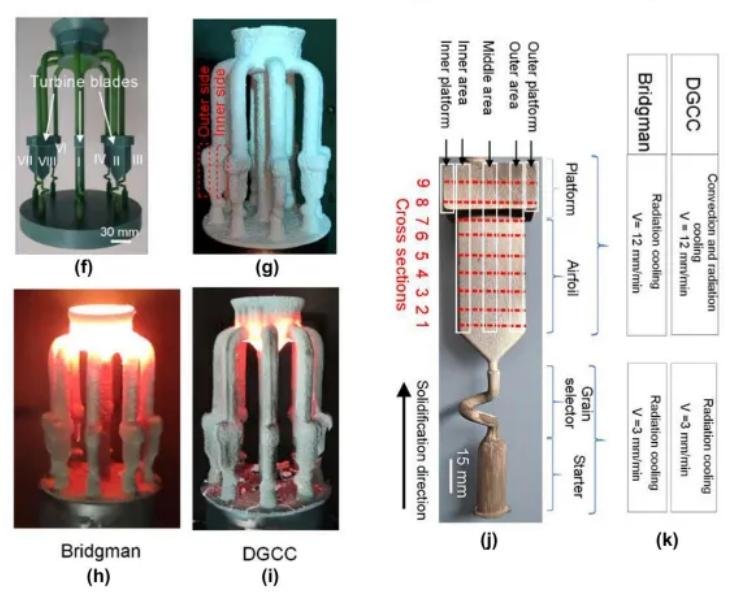
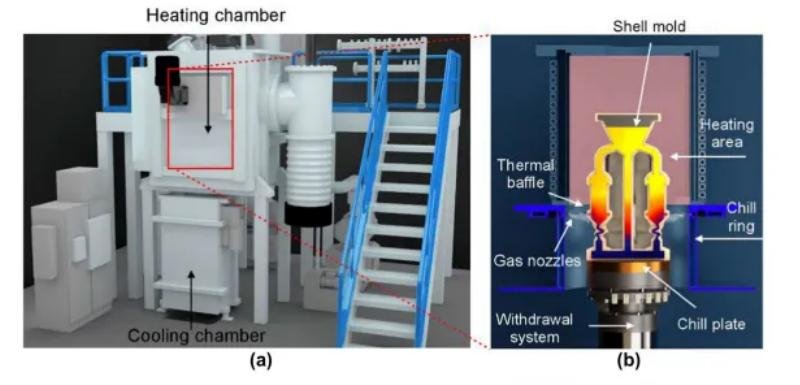
Forma woskowa topi się od wewnątrz skorupy formy, którą następnie podgrzewa się do temperatury 800 stopni Celsjusza. Zamontować przygotowaną skorupę formy na zimnej płycie komory chłodzącej w piecu [Rysunek 1(b)]. Pierwszy etap kierunkowego krzepnięcia ostrza monokrystalicznego przeprowadzono metodą odlewania z chłodzeniem gazowym DGCC w próżniowym piecu do topienia indukcyjnego JetCaster, a w celu wzmocnienia chłodzenia formy dodano gazowy argon. Piec składa się z komory grzejnej i chłodzącej, układu ciągnącego płaszcz formy o określonej prędkości oraz jest wyposażony w układ umożliwiający doprowadzenie gazów obojętnych do komory chłodzącej [Rysunek 1(a) do (c)]. Płaszcz montowany jest na płycie chłodzącej i przesuwany do komory grzewczej znajdującej się wewnątrz pieca, który zostaje podgrzany do temperatury 1520 stopni Celsjusza za pomocą dwustrefowej nagrzewnicy indukcyjnej o mocy 125kW. Ogrzaną formę napełnia się następnie stopionym nadstopem na bazie niklu CMSX-4 o tej samej temperaturze i odprowadza z różną szybkością ze strefy grzewczej pieca do strefy chłodzenia. Prędkość wyciągania wynosi 3 mm/min w obszarze rozrusznika i selektora oraz 12 mm/min w obszarze łopatek [Rysunek 1(k)]. W strefie ciągłej (strefie przejścia od separatora do ostrza) prędkość wyciągania stopniowo wzrasta.


